

במפעלים רבים, הרחבת הקיבולת לא נכשלת בגלל הביקוש.
זה נכשל מכיוון שקטע החיתוך הופך לצוואר הבקבוק.
על הנייר, רוב הסדינים יכולים "לחתוך".
בהפקה, השאלה האמיתית היא אחרת:
האם זה יכוללחתוך באופן עקבי, במהירות וללא עלות נסתרת?
על פני צמחים שונים וציוני נייר, שלוש בעיות מופיעות שוב ושוב.
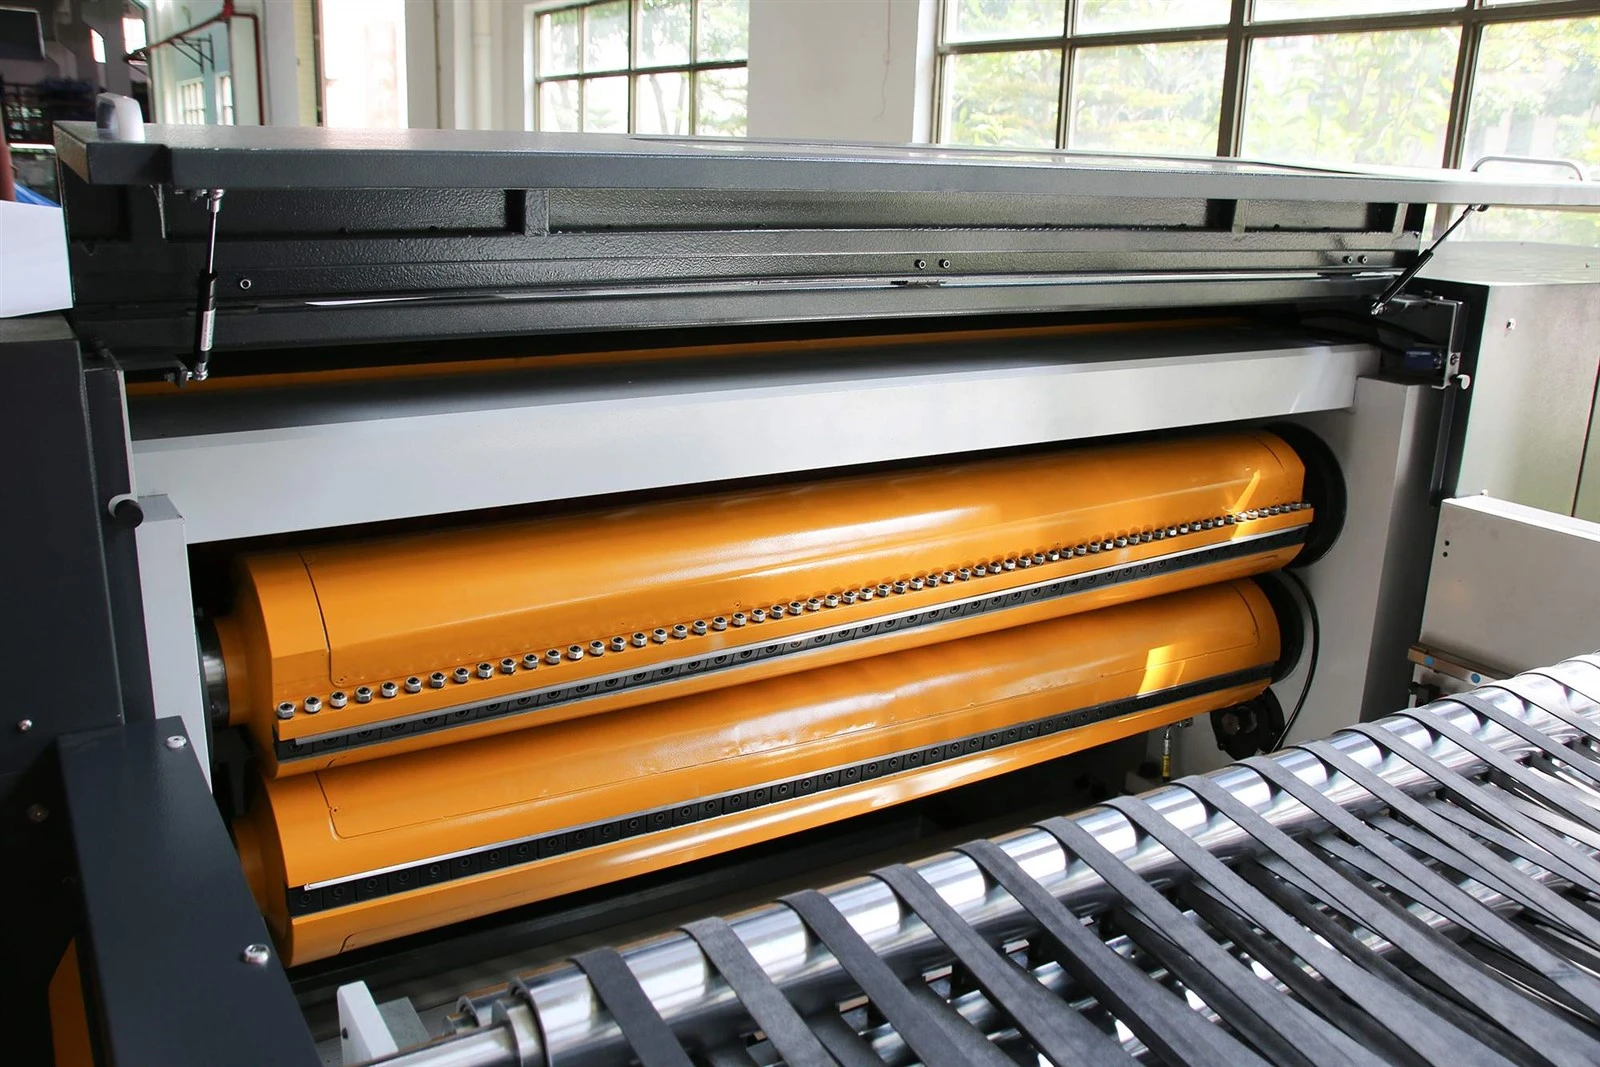
1. קרש עבה לא מכשל במכונה - שיטת החיתוך עושה זאת
בעת עיבוד לוח של 350-400 גרם למ"ק ומעלה, טחנות רבות מבחינות באותה דפוס:
הקצוות אינם מרובעים
שיפוע קל מופיע
הערימה הופכת לא עקבית
בדרך כלל זו לא בעיה של חדות הלהב.
זה נובע מאיך שהחתך נעשה.
מערכת סיבובית- יחידה מסתמכת על השפעה רגעית.
על נייר עבה ונוקשה יותר, הפגיעה הזו יוצרת כוח לרוחב לפני שהחומר נפרד לחלוטין.
במהירות נמוכה, זה פחות נראה. במהירות גבוהה יותר, הסטייה הופכת ברורה.
גיליון סיבובי כפול- משנה את מכניקת החיתוך.
עם סכינים עליונים ותחתונים מסתובבים יחד, החתך הופךמתמשך ולא מבוסס על השפעה-.
החומר נגזז בהדרגה, מה שמפחית מתח לרוחב.
בפועל, זו הסיבה שמפעלים רואים:
קצוות נקיים יותר
ריבועיות עקבית יותר
פחות התאמות בעת מעבר בין כיתות
2. בלאי להב אינו אקראי - זה עוקב אחר חלוקת עומסים
החלפת להב תכופה מטופלת לעתים קרובות כבעיית תחזוקה.
במציאות, זה מבני.
במערכות סיבוביות-יחידות:
הלהב התחתון נשאר קבוע
העומס מרוכז באזור מגע מוגבל
בלאי מצטבר בצורה לא אחידה
זה מוביל ל:
קהה מהירה יותר
איכות חיתוך לא עקבית לאורך זמן
זמן השבתה תכוף יותר עבור החלפת להב
בהגדרה סיבובית כפולה-, הקשר בין אנשי הקשר משתנה.
שני הלהבים מסתובבים
העומס מופץ על פני קצה החיתוך
בלאי מקומי מופחת
התוצאה היא לא רק חיי להב ארוכים יותר, אלאביצועים יציבים יותר בין מחזורי תחזוקה.
טחנות רבות מדווחות:
מרווחים ארוכים יותר בין החלפות
תכנון תחזוקה צפוי יותר
פחות תנודות איכות הקשורות למצב הלהב
3. חוסר יציבות-גבוהה מתחיל ברטט, לא כוח
כאשר הייצור עובר מעבר ל-300 מ' לדקה, מופיעה בעיה נוספת:
הרעש עולה
רטט המכונה הופך להיות מורגש
דיוק החיתוך מתחיל להיסחף
לעתים קרובות זה טועה כמגבלת מנוע או כונן.
ברוב המקרים, מדובר בבעיית איזון דינמי.
חיתוך סיבובי יחיד-מציג כוחות פגיעה תקופתיים.
במהירויות גבוהות יותר, כוחות אלו יכולים להתקרב לתדר הטבעי של המכונה, מה שמוביל לתהודה.
אז מתחילה חוסר היציבות.
מערכת סיבובית כפולה-מפחיתה את האפקט הזה על ידי:
החלקת פעולת החיתוך
מזעור פסגות ההשפעה
שיפור האיזון הדינמי הכללי
זו הסיבה שבתנאים דומים, טחנות יכולות לפעול במהירויות גבוהות יותרמבלי לוותר על היציבות.

מה משתנה בייצור האמיתי
ההבדל בין שתי המערכות הוא לא רק טכני-הוא מופיע בתפעול היומיומי:
פחות זמן מושקע בהתאמת איכות החיתוך
פחות הפרעות הקשורות למצב הלהב
פלט יציב יותר במהירויות גבוהות יותר
לא מדובר על הגעה למהירות מקסימלית גבוהה יותר על הנייר.
זה קשור ליכולתלרוץ קרוב למהירות הזו, באופן עקבי.
מתי הגיוני גיליון סיבובי-כפול?
בהתבסס על שימוש בשטח, השינוי בדרך כלל נחוץ כאשר:
דרגת נייר נעה מעל 300-350 גר'
דרישות מהירות הייצור עולות
עקביות איכות הופכת לעדיפות בתהליכים במורד הזרם
CTA
אם הקו שלך יכול "לחתוך" אבל מתקשה לשמור על עקביות בתנאי ייצור אמיתיים, ייתכן שזו לא בעיית קיבולת-אלא מגבלה בשיטת החיתוך.
SMH יכול לעזור לסקור את ההגדרה הנוכחית שלך ולזהות אם תצורה סיבובית כפולה-תביא לשיפור מדיד.
צור קשר עם SMH להערכה מעשית המבוססת על ציוני הנייר ויעדי הייצור שלך


